من المبادئ والأدوات إلى التطبيق والقياس والتحسين المستمر في المصانع والمخازن وسلاسل الإمداد
حقيبة Lean التصنيع الرشيق و5S
من «صفحة عن 5S» إلى منظومة Lean عربية تطبيقية: معرفة + منهج + أدوات + قياس + تنفيذ.
01 — Lean Fundamentals
Lean منهج تفكير وإدارة يحقق القيمة للعميل بأقل هدر وبأفضل تدفق، مع احترام العاملين وإشراكهم في التحسين. الأدوات (5S وKanban وKaizen) تخدم هذا النظام ولا تساويه.
| المفهوم | السؤال | مثال مخزني |
|---|---|---|
| Value | ماذا يريد العميل فعلًا؟ | طلبية صحيحة وفي موعدها |
| Value Stream | أين تمر القيمة؟ | استلام ← تخزين ← تجهيز ← شحن |
| Flow | هل تتحرك الأعمال بسلاسة؟ | إزالة انتظار الموافقات |
| Pull | هل ننتج/نخزن بناءً على الحاجة؟ | Kanban لإعادة التغذية |
| Perfection | كيف نحسن باستمرار؟ | Kaizen أسبوعي |
Customer Value: من يحدد القيمة؟
القيمة يحددها العميل: ما يكون مستعدًا لدفع ثمنه أو يعد جزءًا من احتياجه (مواصفة، موعد، سعر). صنف كل نشاط إلى:
- Value Added (VA): يغير المنتج/الخدمة بما يريده العميل.
- Business Necessary Non-Value Added (BNVA): لا يراه العميل قيمة لكنه مطلوب قانونيًا أو رقابيًا أو تشغيليًا (فحص تنظيمي، تسجيل مستندات). لا يُحذف فورًا؛ يُقلل ويُبسط مع الحفاظ على الالتزام.
- Non-Value Added (NVA): هدر يُستهدف بالإزالة.
Lean لا يعني السرعة دائمًا
الهدف تحسين تدفق القيمة وتحقيق احتياج العميل، وليس تسريع كل عملية منفردة؛ تسريع محطة قد يزيد WIP والإنتاج الزائد.
Respect for People وProblem Solving
لا يستدام Lean إذا كان العامل منفذًا فقط. المشكلة المرئية المعلنة تُحل؛ المخفية تتكرر.
لكل مفهوم خمسة أسئلة: ما هو؟ لماذا؟ متى؟ كيف؟ كيف نقيس نجاحه؟
02 — التاريخ والتطور
- مبادئ الإنتاج المتدفق عند Ford (Highland Park، 1913).
- Sakichi Toyoda (أفكار Jidoka) ← Kiichiro Toyoda (فكرة JIT) ← Eiji Toyoda ← Taiichi Ohno: تشكل أساسيات TPS وترسخت في الأربعينيات والخمسينيات وما بعدها.
- JIT وJidoka وKanban وStandard Work وKaizen داخل Toyota وشبكة مورديها.
- NUMMI (1984): تجربة تطبيق TPS في الولايات المتحدة.
- 1987: ظهر مصطلح Lean Production في أبحاث MIT International Motor Vehicle Program، وارتبط خاصة بالباحث John Krafcik.
- 1990: كتاب The Machine That Changed the World (Womack وJones وRoos) نشره عالميًا.
- الانتشار إلى المخازن وسلاسل الإمداد والمكاتب والرعاية الصحية والخدمات.
العلاقة بين Lean وTPS: ارتبط مصطلح Lean بأبحاث MIT التي درست أنظمة Toyota ومقارنتها بالإنتاج التقليدي، ثم اتسع استخدامه ليشمل مبادئ وتطبيقات أوسع من وصف TPS التاريخي وحده؛ فلا تُعامل Lean = TPS كمعادلة مطلقة. المصادر: LEI — TPS، Toyota Global. راجع اتفاق التفاصيل الدقيقة (من نسب الأفكار لمن) مع المصدر قبل النشر.
03 — Toyota Production System
Flow · Pull · Takt
Kanban · Heijunka
Stop · Detect · Solve
Quality at Source · Andon
- JIT: الكمية المطلوبة في الوقت والمكان المطلوبين، وليس «صفر مخزون» حرفيًا.
- Jidoka: إيقاف العملية وإصلاح الشذوذ لبناء الجودة داخلها.
رسم تعليمي مبسط؛ ليس التمثيل الرسمي الوحيد لبيت Toyota.
04 — Muda وMura وMuri
ثلاثة جوانب مترابطة تؤثر في بعضها داخل النظام وتُعالج معًا (Toyota):
عدم انتظام
تحميل زائد
| المجال | Mura | Muri | Muda |
|---|---|---|---|
| مخزن | وصول الشاحنات كلها صباحًا | عمال الاستلام فوق طاقتهم | أخطاء وانتظار |
| مصنع | طلب متذبذب | ماكينة فوق قدرتها | أعطال وعيوب |
| مكتب | طلبات تتكدس آخر الشهر | ضغط على المعتمدين | إعادة عمل |
05 — الهدر الثمانية TIMWOODS
| الهدر | مصنع | مخزن |
|---|---|---|
| Transportation | نقل غير ضروري | نقل الصنف بين مناطق متعددة |
| Inventory | WIP زائد | Stock فوق الحاجة |
| Motion | حركة العامل | البحث عن صنف |
| Waiting | انتظار ماكينة | انتظار موافقة |
| Overproduction | إنتاج مبكر | شراء/تخزين مبكر |
| Overprocessing | خطوة زائدة | إدخال البيانات أكثر من مرة |
| Defects | عيوب | صرف صنف خاطئ |
| Skills | مهارات غير مستغلة | تجاهل خبرة العامل |
ترتيب وأسماء الهدر تختلف بين مدارس Lean؛ TIMWOODS صيغة تعليمية شائعة وليست معيارًا دوليًا إلزاميًا.
Waste Walk
امش في العملية مع العامل وحدد فترة الملاحظة حسب طبيعة العملية وحجم النشاط، وسجل الملاحظة عند حدوثها أو بفواصل مناسبة، ثم اسأل «لماذا؟».
Observation | Waste Type | Evidence | Frequency | Impact | Suspected Cause | Root Cause | Countermeasure | Owner | Due Date | Verification
Waste Register
التاريخ | الموقع | الهدر | السبب | الأثر | الإجراء | المسؤول | الحالة
06 — 5S
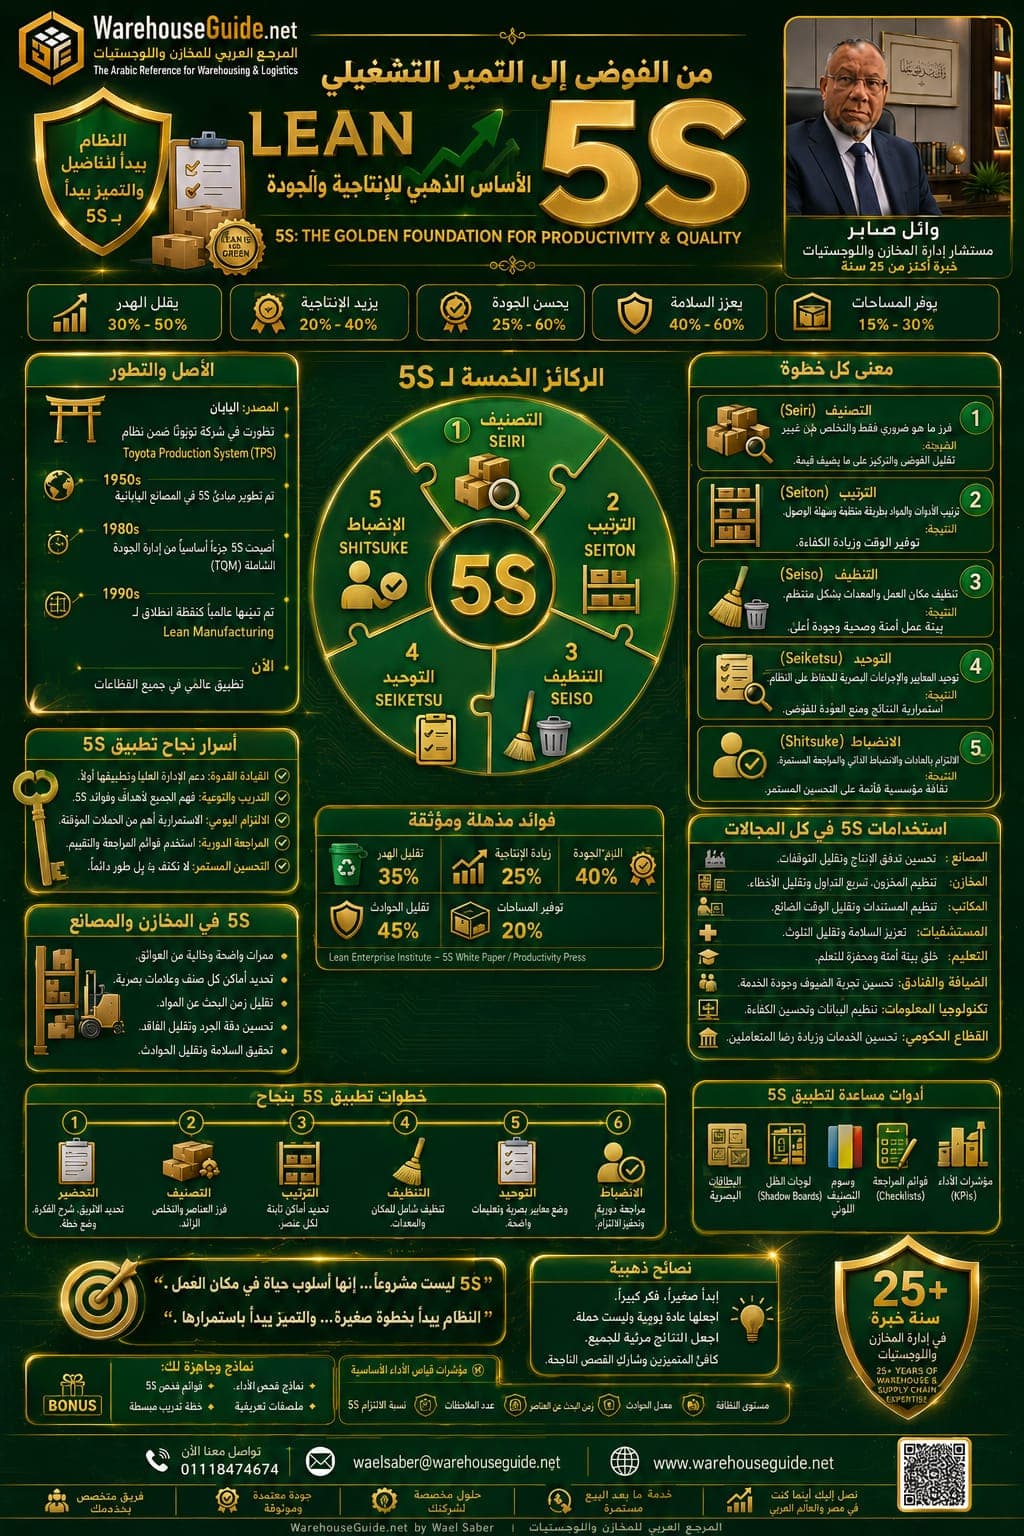
الأساس: 5S نظام لجعل الطبيعي والشاذ مرئيين. لكل S:
S1 — Sort (الفرز)
- اسأل: هل يُستخدم؟ هل هو لازم هنا؟ كم مرة؟
- غير لازم ← Red Tag ← قرار صاحب المنطقة ضمن حد زمني (مثلًا أسبوع).
- القرارات: احتفاظ · نقل لمكان مناسب · إرجاع · إصلاح · إعادة تدوير · تخلص وفق الإجراءات (تحقق من سياسة الأصول).
KPI: بطاقات مغلقة، مساحة محررة. خطأ شائع: تخلص دون قرار.
S2 — Set in Order (الترتيب)
- موقع ثابت ومسمى عند نقطة الاستخدام حسب تكرار الاستخدام وبيئة العمل (Ergonomics).
- ترميز المواقع، تقليل مسافة الحركة، ضوابط بصرية (حد أدنى/أقصى).
KPI: زمن البحث، مسافة الحركة. خطأ: ترتيب جمالي.
S3 — Shine (التنظيف والفحص)
ليس نظافة فقط: Cleaning + Inspection + Abnormality Detection؛ نظف، افحص، اكتشف التسريب والتآكل، عالج المصدر.
KPI: شذوذات مكتشفة ومغلقة.
S4 — Standardize (التوحيد)
- معيار مكتوب ومصور (Visual Standard)، مسؤولية، جدول تدقيق.
- Reaction Plan: ماذا نفعل عند الانحراف ومن يتصرف.
KPI: نسبة الالتزام.
S5 — Sustain (الاستدامة)
تدريب، تدقيق، Leader Standard Work، مساءلة، مراجعة وتحسين المعيار. KPI: اتجاه درجات التدقيق وإغلاق الإجراءات.
5S أم 5S + Safety؟
تضيف بعض المؤسسات Safety كعنصر سادس، وتذكر LEI أن Toyota تتحدث تقليديًا عن أربعة S؛ فليس 6S معيارًا موحدًا. لكن السلامة مسؤولية مستقلة لا تُسقط سواء سميت المنهجية 5S أو 5S+Safety أو إطارًا آخر. راجع السلامة في المخازن.
المصدر: LEI — 5S.
07 — Visual Management
الإدارة البصرية تجيب بصريًا: الطبيعي ← غير الطبيعي ← رد الفعل (Normal → Abnormal → Reaction).
- مخزن: علامات أرضية، ترميز مواقع، حد أدنى/أقصى.
- مصنع: Andon وKPI Board.
- صيانة: Shadow Board، ترميز الزيوت.
- مكتب: لوحة حالة الطلبات.
| الطبيعي | غير الطبيعي | رد الفعل |
|---|---|---|
| الأداة في ظلها | ظل فارغ | مسؤول المنطقة يتتبعها خلال الوردية |
| مخزون بين الحدين | أقل من الحد الأدنى | إشارة Kanban للتغذية |
أخضر طبيعي · كهرماني تحذير · أحمر شذوذ يستدعي إجراء.
08 — موسوعة أدوات Lean
| الأداة | متى؟ | KPI |
|---|---|---|
| Kaizen / PDCA | تحسين صغير متكرر | عدد التحسينات المغلقة |
| A3 / 5 Why / Fishbone / Pareto | مشكلة متكررة | تكرار المشكلة |
| Gemba Walk | أسبوعيًا في مكان العمل | عدد الشذوذات الموثقة |
| Kanban / Heijunka | تذبذب وإعادة تغذية | مستوى المخزون، الأعطال في الإمداد |
| SMED | تغيير طويل | زمن التغيير |
| TPM / OEE | أعطال المعدات | OEE، MTBF، MTTR |
| Poka-Yoke / Andon | أخطاء متكررة | معدل الخطأ |
| Leader Standard Work / Daily Management / Hoshin Kanri | تثبيت الإدارة | التزام القادة بالجولات |
القالب لكل أداة: Definition ← Why ← When ← How ← Example ← KPI ← Common Mistakes ← Template. الـ5 Why قد تكون 3 أو 7، والمهم سبب جذري قابل للمعالجة.
09 — Value Stream Mapping
ابدأ بـ Product Family وطلب العميل، ثم ارسم Current State: Supplier، Production Control، تدفق المعلومات وتكراره، Process Box، كميات المخزون وWIP، Queue، Push/Pull، Pacemaker Process. لكل عملية: Cycle Time، Changeover، Uptime، عدد المشغلين، الوقت المتاح. ثم Future State وAction Plan.
لا تخلط بين:
| المؤشر | المعنى |
|---|---|
| Takt Time | معدل الطلب = الوقت المتاح ÷ الطلب |
| Cycle Time | زمن إنجاز دورة العملية فعليًا |
| Lead Time | الزمن الكلي من البداية للنهاية بما فيه الانتظار |
مثال تعليمي افتراضي: Lead Time 10 أيام منها 40 دقيقة قيمة مضافة؛ الانتظار هو الفرصة. المرجع: NIST MEP.
10 — Standard Work
العناصر الثلاثة: Takt Time · Work Sequence · Standard In-Process Stock. ليس مجرد تعليمات تشغيل، بل تثبيت أفضل طريقة حالية قابلة للقياس والتحسين.
الأدوات: Standard Work Sheet وCombination Table.
11 — Lean KPIs والحاسبات
OEE = Availability × Performance × Quality
PCE = (Value Added Time ÷ Lead Time) × 100
Inventory Turns = Cost of Goods Sold ÷ Average Inventory
FPY = Good Units Without Rework ÷ Total Units Produced
مؤشرات أخرى: Cycle/Lead Time، Scrap وRework Rate، Productivity، Space Utilization، Picking/Order Accuracy، On-Time Delivery. لا ترفع OEE لماكينة واحدة إن سبب إنتاجًا زائدًا أو اختناقًا لاحقًا. القيم الابتدائية أمثلة توضيحية.
12 — التطبيقات
- التصنيع: إنتاج، جودة، صيانة، تخطيط، مواد.
- الصيانة: قطع الغيار، PM، MTBF/MTTR.
- المشتريات: Supplier Lead Time، مسار أمر الشراء، هدر الموافقات.
- المكتب والموارد البشرية: الموافقات، البريد، التقارير، التوظيف وOnboarding.
- الخدمات: مستشفيات، بنوك، تجزئة، خدمة عملاء.
13 — Lean Warehouse
| النشاط | الهدر | التحسين | KPI |
|---|---|---|---|
| Receiving / Put-away | انتظار الشاحنات، إعادة المناولة | جدولة مواعيد، Put-away موجه | Dock-to-Stock |
| Storage / Slotting | مسافات طويلة، ازدحام | ABC/XYZ، قواعد Slotting، FIFO/FEFO حسب طبيعة الصنف | Travel Time، Space Utilization |
| Picking / Packing | بحث وأخطاء | ترميز مواقع، باركود (Poka-Yoke) | Lines per Hour، Touches per Order، Picking Accuracy |
| Replenishment / Inventory | نفاد وفروقات | Kanban، Cycle Counting، تكامل WMS/ERP | Inventory Accuracy |
روابط: مؤشرات أداء المخازن · إجراءات المخازن · الجرد · معدات المناولة.
14 — Lean Supply Chain
تحسين المخزن وحده لا يحسن السلسلة؛ حلل على مستوى السلسلة: المخزون، Lead Time، تدفق المعلومات، النقل، دقة التنبؤ، التغذية، وتذبذب المورد.
Lean vs Six Sigma
Lean يركز على التدفق والهدر والسحب والـKaizen. Six Sigma يركز على تقليل التباين وقدرة العملية والتفكير الإحصائي وDMAIC ونظام القياس والسبب الجذري والتحكم. يمكن دمجهما (Lean Six Sigma) لكنهما نشآ من تقاليد مختلفة.
15 — خارطة التنفيذ والحوكمة
| الفترة | الهدف | النشاط | المسؤول | المخرج | KPI | قرار الانتقال |
|---|---|---|---|---|---|---|
| 1–30 | استقرار منطقة نموذجية | تشخيص ← 5S ← Standards | مدير المنطقة | Before/After، Baseline | زمن البحث، التزام التدقيق | تدقيق ≥ المستهدف وإغلاق Red Tags |
| 31–90 | توسيع وتعلم | Gemba أسبوعي، أول VSM، Kaizen | قائد Lean | Future State، سجل Kaizen | Lead Time، WIP | تحسن مستدام دورتين |
| 3–6 أشهر | تثبيت النظام | Standard Work، Pull، Daily Management | الإدارة العليا | لوحات ومراجعات | OTD، Inventory Turns | مراجعة KPI شهرية |
RACI
| الدور | المسؤولية |
|---|---|
| الإدارة العليا | رعاية وموارد (A) |
| قائد Lean | منهج وتدريب (R) |
| الإنتاج / المخازن / الصيانة / الجودة / الإمداد / الهندسة | تنفيذ في نطاقها (R) |
| HR | التدريب والتحفيز |
| المالية | التحقق من العوائد |
| العاملون | اقتراح التحسين والالتزام (R) |
Leader Standard Work
جولة Gemba يومية، KPI، شذوذات، تدقيق 5S، Kaizen، تصعيد، تدريب.
لماذا تفشل مشاريع Lean؟
- البدء بالأدوات قبل تحديد المشكلة.
- 5S كحملة تنظيف والتركيز على الدرجات.
- تجاهل الإدارة والعاملين.
- تحسين قسم على حساب النظام أو الاعتماد على KPI واحد.
- غياب Standard Work وSustainment ومعالجة السبب الجذري.
- اعتبار Lean مشروعًا مؤقتًا.
16 — أمثلة تطبيقية
تنبيه: الأمثلة التالية تعليمية افتراضية وليست حالات موثقة، ولا تتضمن نتائج حقيقية.
- مخزن: المشكلة: بحث طويل عن الأصناف ← القياس: زمن البحث ← الهدر: Motion ← الحل: ترميز مواقع وSlotting ← النتيجة المستهدفة: خفض زمن البحث ← الدرس: قس قبل التغيير.
- صيانة: الفني يبحث عن أداة ← Shadow Board ← قياس زمن التجهيز.
- مكتب: موافقة متوقفة ← VSM للإجراء ← تقليل عدد الموافقات.
قيد الاستكمال: حالات موثقة بمصدر ورابط.
17 — 5S Audit ونموذج النضج
حدد لكل معيار درجة من 0 إلى 4 مع دليل. الوزن 1 للجميع إلا ما ذُكر.
| المعيار | الوزن | الدرجة |
|---|
نسبة الالتزام: 0% · المستوى:
مستويات النضج
| المستوى | الشرط للانتقال |
|---|---|
| 0 فوضى | بدء Sort وRed Tag |
| 1 5S أولي | مواقع ثابتة |
| 2 منظم | معايير مصورة |
| 3 موحد | تدقيق دوري |
| 4 رقابة بصرية | شذوذات تظهر وتغلق |
| 5 مستدام | نتائج مستقرة عدة دورات |
| 6 تحسين مستمر | العاملون يقودون Kaizen |
لا يُمنح المستوى بدرجة رقمية وحدها؛ يلزم دليل وسلوك وKPI لكل مستوى.
18 — النماذج
النماذج غير متاحة للتحميل بعد. المخطط إعدادها كملفات Excel: 5S Audit، Red Tag Register، Waste Register، Kaizen Tracker، Gemba Walk، VSM Worksheet، A3، Standard Work Sheet، Lean KPI Dashboard، Maturity Assessment، خطة 30 يومًا، خارطة 90 يومًا.
19 — FAQ
ما الفرق بين Lean و5S؟
5S إحدى ممارسات Lean وليست Lean كلها.
هل 5S مناسبة للمخازن والمكاتب؟
نعم مع تكييفها لطبيعة العملية.
هل Lean يعني تقليل العمالة؟
Lean ليس مرادفًا تلقائيًا لتقليل العمالة؛ يركز على إزالة الهدر وتحسين التدفق وبناء قدرات العاملين. وقد تختلف الآثار على العمالة حسب ظروف المؤسسة وتصميم التحسينات وقرارات الإدارة.
كيف أقيس نجاح 5S؟
بتغير زمن البحث والحوادث والعيوب والمساحة والالتزام بالمعايير، لا بعدد الملصقات.
هل يمكن تطبيق Lean بدون ERP؟
نعم؛ تبدأ بالرؤية والقياس اليدوي.
كيف أبدأ في مصنع صغير؟
اختر منطقة واحدة، خذ خط أساس، نفذ 5S، ثم Kaizen.
20 — المراجع
- Lean Enterprise Institute — lean.org (TPS، 5S، تاريخ Lean).
- Toyota Global — global.toyota (TPS وToyota Way).
- NIST MEP — nist.gov/mep (Lean وVSM).
- Womack, Jones, Roos — The Machine That Changed the World (1990).
وفق NIST MEP، نفذت شبكة MEP الوطنية أكثر من 80,000 مشروع Lean وتحسين عمليات، وارتبطت بوفورات تجاوزت 18.8 مليار دولار. هذه بيانات خاصة ببرنامج MEP وليست تقديرًا عالميًا ولا وعدًا لأي شركة؛ راجع الصفحة الأصلية قبل النشر.
خبرة ميدانية تتجاوز 25 عامًا في إدارة المخازن واللوجستيات وسلاسل الإمداد، مع التركيز على تطوير الممارسات التشغيلية وتحسين الأداء وإدارة المخزون. يُراجَع هذا المحتوى دوريًا لمواكبة أحدث الممارسات التشغيلية.
آخر مراجعة للمحتوى:
25+ years of hands-on experience in warehouse, logistics, and supply chain management, with a focus on operational improvement, inventory management, and practical warehouse systems. This content is reviewed periodically to reflect current operational practices.
Last reviewed:
🧰 حقائب وأدوات ذات صلة
أدوات وحقائب تدريبية من WarehouseGuide.net مرتبطة مباشرة بموضوع الدورة المستندية والرقابة على المخزون.
هذه الروابط مختارة لصلتها المباشرة بموضوع هذه الصفحة، وليست قائمة عشوائية من كل محتوى الموقع.